


Zgrzewanie złączy jest kluczowym procesem w produkcji różnych elementów rurociągów. Jako wiodący dostawca zgrzewanych złączy rozumiemy znaczenie zapewnienia najwyższej jakości naszych zgrzewanych złączy. W tym poście na blogu omówimy różnorodne metody kontroli stosowane w celu zagwarantowania integralności i niezawodności spawania złączy, zapewniając naszym cenionym klientom kompleksowe zrozumienie naszych środków kontroli jakości.
Kontrola wizualna
Kontrola wzrokowa jest najbardziej podstawową, ale niezbędną metodą oceny zgrzewania złączki. Polega na dokładnym zbadaniu powierzchni złącza spawanego gołym okiem lub przy pomocy lupy. Kontrola ta ma na celu wykrycie oczywistych wad, takich jak pęknięcia, porowatość, wtrącenia i nieprawidłowe tworzenie się ściegów.
Pęknięcia są poważną wadą, która może znacząco zagrozić integralności strukturalnej smoczka. Mogą wystąpić z powodu takich czynników, jak nadmierne doprowadzenie ciepła, szybkie chłodzenie lub niewłaściwe techniki spawania. Porowatość natomiast objawia się małymi otworami w metalu spoiny i może być spowodowana zanieczyszczeniami materiałów spawalniczych, nieodpowiednim gazem osłonowym lub niewłaściwymi parametrami spawania. Wtrącenia to substancje niemetaliczne uwięzione w spoinie, które mogą osłabić złącze i zmniejszyć jego odporność na korozję.
Podczas oględzin nasi doświadczeni technicy dokładnie sprawdzają całą długość zgrzewanej złączki. Szukają wszelkich oznak nieprawidłowości w profilu ściegu spoiny, takich jak nierówna szerokość lub wysokość. Gładki i jednolity ścieg spoiny jest oznaką dobrej jakości spoiny. Dodatkowo sprawdzamy prawidłowe stopienie metalu rodzimego z metalem spoiny, upewniając się, że nie ma szczelin ani podcięć.
Kontrola wymiarowa
Kontrola wymiarowa to kolejny krytyczny aspekt kontroli jakości zgrzewania złączy. Zapewnia to, że spawane złączki spełniają określone wymiary i tolerancje. Ma to kluczowe znaczenie dla prawidłowego dopasowania i funkcjonalności w różnych systemach rurociągów.
Do pomiaru kluczowych wymiarów zgrzewanych złączy używamy precyzyjnych narzędzi pomiarowych, takich jak suwmiarki, mikrometry i sprawdziany. Należą do nich długość, średnica zewnętrzna, średnica wewnętrzna, grubość ścianki i wymiary gwintu. Porównując zmierzone wartości z rysunkami technicznymi i specyfikacjami, możemy zidentyfikować wszelkie odchylenia i w razie potrzeby podjąć działania korygujące.
Na przykład, jeśli zewnętrzna średnica złączki wykracza poza tolerancję, może ona nie pasować prawidłowo do rury łączącej lub złączki. Podobnie nieprawidłowe wymiary gwintu mogą prowadzić do nieszczelności lub luźnych połączeń. Nasza ścisła kontrola wymiarowa gwarantuje, że nasze spawane złączki mają spójny rozmiar i kształt, zapewniając niezawodne działanie w rzeczywistych zastosowaniach.
Badania nieniszczące (NDT)
Techniki badań nieniszczących służą do wykrywania wewnętrznych defektów podczas spawania złączy bez powodowania uszkodzeń spawanych elementów. Metody te charakteryzują się dużą skutecznością w identyfikowaniu wad, które mogą nie być widoczne podczas oględzin.
Badania ultradźwiękowe (UT)
Testy ultradźwiękowe wykorzystują fale dźwiękowe o wysokiej częstotliwości do wykrywania wewnętrznych wad spoiny. Przetwornik wysyła fale ultradźwiękowe do spoiny, które są odbijane w przypadku napotkania wady. Analizując fale odbite, technicy mogą określić lokalizację, rozmiar i charakter wady.
UT jest szczególnie przydatny do wykrywania pęknięć wewnętrznych, braku przetopienia i porowatości. Może dostarczyć szczegółowych informacji na temat głębokości i orientacji wady, co pozwala nam ocenić jej wagę i podjąć odpowiednie kroki w celu naprawy lub odrzucenia. Jako dostawca zgrzewania złączy, używamy zaawansowanego sprzętu do badań ultradźwiękowych, aby zapewnić najwyższy poziom dokładności wykrywania.
Badania radiograficzne (RT)
Badania radiograficzne polegają na wykorzystaniu promieni rentgenowskich lub gamma w celu uzyskania obrazu wewnętrznej struktury spoiny. Promieniowanie wnika w spoinę, a obraz jest rejestrowany na kliszy lub detektorze cyfrowym. Wszelkie defekty występujące w spoinie będą widoczne na obrazie jako ciemne lub jasne obszary, w zależności od ich charakterystyki tłumienia.
RT jest skuteczną metodą wykrywania wad wewnętrznych, takich jak pęknięcia, wtrącenia i porowatość. Zapewnia wyraźny obraz całej grubości spoiny, umożliwiając kompleksową kontrolę. Wymaga to jednak specjalnych środków ostrożności ze względu na wykorzystanie promieniowania, a nasi technicy są przeszkoleni w zakresie bezpiecznej obsługi sprzętu i przestrzegania wszystkich odpowiednich przepisów.
Badanie cząstek magnetycznych (MT)
Badanie magnetyczno-proszkowe służy do wykrywania defektów powierzchniowych i przypowierzchniowych materiałów ferromagnetycznych. Do spoiny przykładane jest pole magnetyczne, a na jej powierzchnię rozsypywane są cząstki żelaza. Jeśli wystąpi defekt, linie pola magnetycznego zostaną zakłócone, co spowoduje gromadzenie się cząstek żelaza w miejscu defektu, tworząc widoczne wskazanie.
MT to szybka i niezawodna metoda wykrywania pęknięć, zakładek i innych nieciągłości powierzchni. Jest stosunkowo niedrogi i łatwy w wykonaniu, co czyni go popularnym wyborem do rutynowej kontroli spawania złączy.
Badanie penetracyjne cieczy (PT)
Testy penetracyjne cieczy służą do wykrywania uszkodzeń powierzchniowych w materiałach nieporowatych. Na powierzchnię spoiny nakłada się ciekły środek penetrujący, który pozwala wniknąć w wszelkie wady powierzchni. Po określonym czasie usuwa się nadmiar penetranta i nakłada wywoływacz. Wywoływacz wyciąga penetrant ze skaz, czyniąc je widocznymi jako jasne plamki.
PT to skuteczna metoda wykrywania pęknięć, porowatości i innych defektów powierzchni. Nadaje się do szerokiej gamy materiałów i może być stosowany na sutkach o skomplikowanych kształtach. Nasi technicy przestrzegają rygorystycznych procedur, aby zapewnić dokładne i wiarygodne wyniki testów penetracyjnych.
Próba ciśnieniowa
Próba ciśnieniowa jest kluczowym krokiem zapewniającym szczelność i trwałość zgrzewania złączy. Polega ona na poddaniu zgrzewanych złączy działaniu określonego ciśnienia przez określony czas w celu sprawdzenia, czy nie ma wycieków.
Istnieją dwa główne rodzaje prób ciśnieniowych: próby hydrostatyczne i próby pneumatyczne. W testach hydrostatycznych jako medium testowe wykorzystuje się wodę, podczas gdy w testach pneumatycznych wykorzystuje się powietrze lub inny gaz. Testy hydrostatyczne są ogólnie uważane za bardziej niezawodne i bezpieczniejsze, ponieważ pozwalają wykryć nawet małe wycieki spowodowane nieściśliwością wody.
Podczas próby ciśnieniowej przyspawane złączki są podłączone do źródła ciśnienia i napełniane medium testowym. Następnie ciśnienie jest stopniowo zwiększane do określonego ciśnienia próbnego i utrzymywane przez ustalony okres. Wszelkie oznaki wycieku, takie jak spadek ciśnienia lub widoczna wilgoć, są dokładnie monitorowane. W przypadku wykrycia nieszczelności smoczek zostaje naprawiony lub odrzucony.
Próba ciśnieniowa nie tylko sprawdza, czy nie ma wycieków, ale także zapewnia, że spawane złączki wytrzymają ciśnienie robocze w rzeczywistych systemach rurociągów. Nasze rygorystyczne procedury prób ciśnieniowych zapewniają, że nasze złączki spełniają najwyższe standardy jakości i niezawodności.
Analiza mikrostrukturalna
Analiza mikrostrukturalna służy do badania wewnętrznej struktury spoiny na poziomie mikroskopowym. Dostarcza cennych informacji na temat procesu spawania i może pomóc w identyfikacji potencjalnych problemów z jakością.
Analizując mikrostrukturę spoiny możemy określić wielkość ziaren, rozkład fazowy oraz obecność ewentualnych mikrodefektów. Informacje te można wykorzystać do oceny właściwości mechanicznych spoiny, takich jak wytrzymałość, udarność i twardość. Na przykład mikrostruktura drobnoziarnista ogólnie wskazuje na lepsze właściwości mechaniczne.
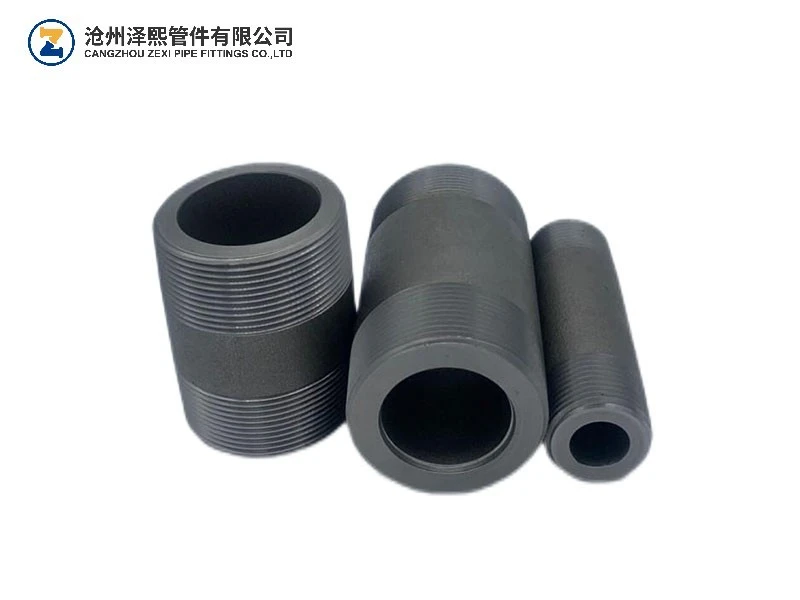

Analizę mikrostrukturalną zazwyczaj przeprowadza się przy użyciu mikroskopu metalurgicznego. Ze spoiny pobierana jest niewielka próbka, polerowana i trawiona w celu ukazania mikrostruktury. Nasi eksperci analizują mikrografie, aby ocenić jakość spoiny i zidentyfikować obszary, które mogą wymagać dalszych badań lub ulepszeń.
Wniosek
Jako dostawca złączy do zgrzewania złączy dokładamy wszelkich starań, aby zapewnić naszym klientom wysokiej jakości złączki zgrzewane, które spełniają najbardziej rygorystyczne normy. Stosując kombinację kontroli wizualnej, kontroli wymiarowej, badań nieniszczących, prób ciśnieniowych i analizy mikrostrukturalnej, zapewniamy integralność i niezawodność naszych produktów.
Nasze bezszwowe złączki rurowe, w tymBezszwowe sutki rurowe,Bezszwowy sutek, IBezszwowe złączki rurowe ze stali węglowej, produkowane są z zachowaniem najwyższego poziomu precyzji i kontroli jakości. Rozumiemy znaczenie dostarczania produktów, które działają bezbłędnie w różnych zastosowaniach przemysłowych.
Jeśli potrzebujesz wysokiej jakości produktów do spawania złączy, zapraszamy do kontaktu z nami w celu zamówienia i dalszej dyskusji. Nasz zespół ekspertów jest gotowy pomóc Ci w znalezieniu najlepszych rozwiązań dostosowanych do Twoich konkretnych wymagań.
Referencje
- Kod ASME dotyczący kotła i zbiornika ciśnieniowego
- AWS D1.1/D1.1M: Kodeks spawania konstrukcyjnego – stal
- Normy ASTM dotyczące łączników rurowych i wyrobów rurowych


